
回流焊:电子制造背后的“隐形焊匠”
- Author:晟典电子
- Source:
- Date:2026-11-04 08:44:20
- View:35
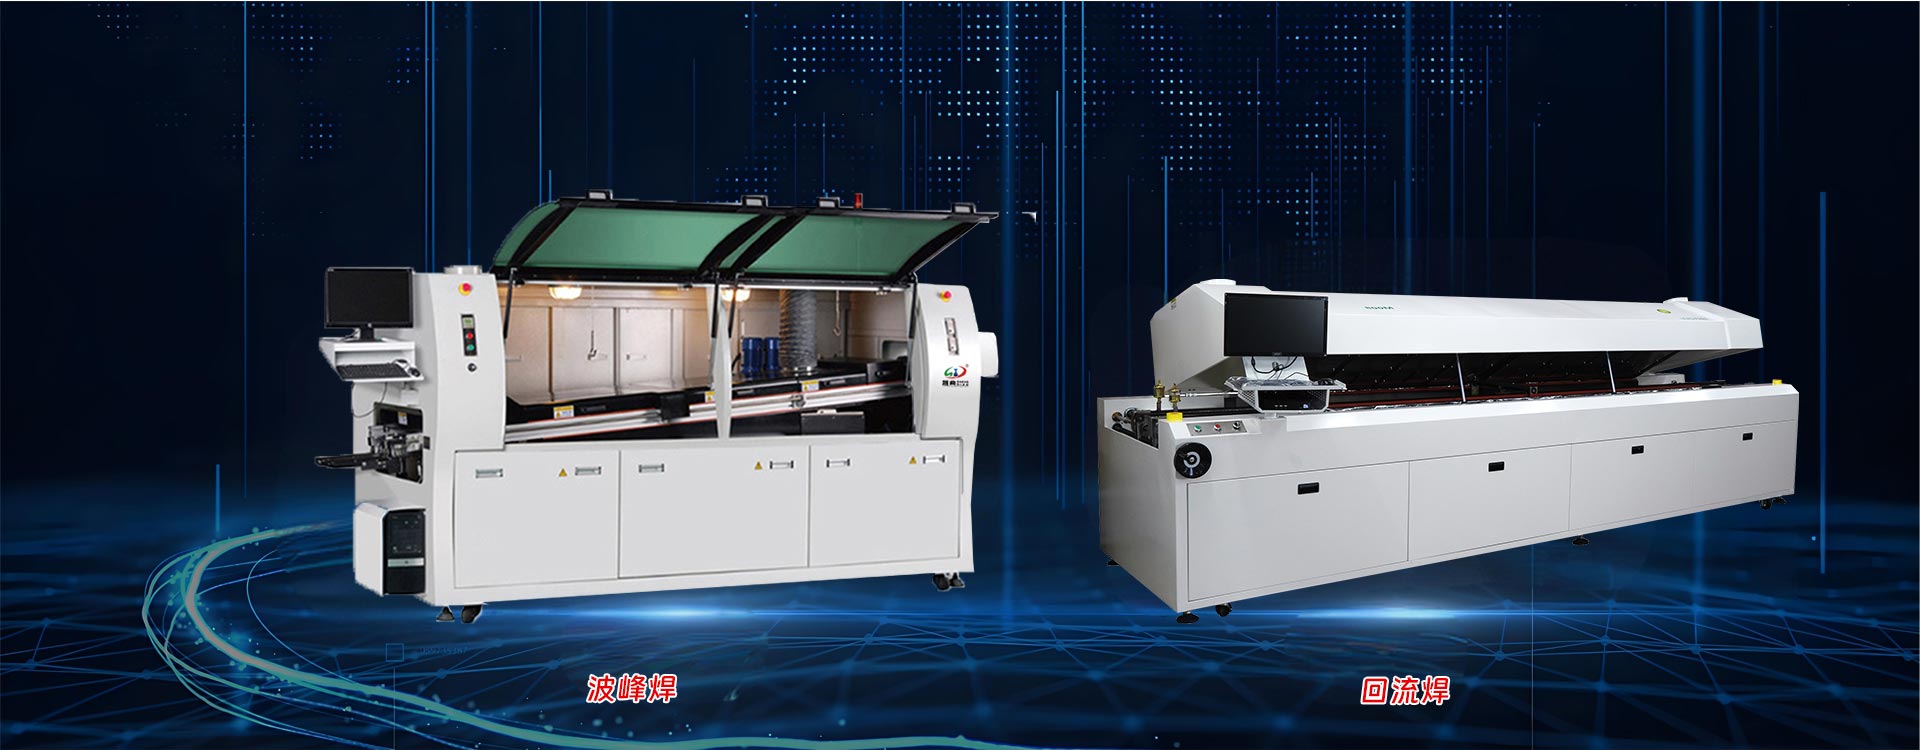
你手中的手机、驾驶的汽车、甚至医院里的监护仪,内部那块精密电路板上的每一个元件,都经历过一场高温淬炼。这场淬炼的核心工艺,叫做回流焊。
它不像波峰焊那样声势浩大,也不像手工烙铁那样凭经验吃饭。回流焊的使命,是在精确到摄氏度的温控曲线里,让焊膏熔化、润湿、凝固,把微小的芯片与PCB焊盘牢牢锁在一起。整个过程在密闭炉腔内完成,没有飞溅的焊锡,没有肉眼可见的火花,安静得近乎低调。
但低调不代表简单。一块板上动辄成百上千个焊点,任何一处温度失控,都可能埋下虚焊或冷焊的隐患。真正的门槛,藏在四段温区的精密配合里。
预热区是第一步。焊膏中的溶剂需要平稳挥发,若升温太快,溶剂剧烈汽化会把焊料炸成锡珠,溅落在板面上;若太慢,生产效率又无法承受。行业通行的安全斜率控制在每秒3℃以内,这是对热敏感元件的底线尊重。浸热区紧随其后,助焊剂在此激活,清除焊盘与引脚表面的氧化层,为真正的冶金结合扫清障碍。到了回流区,温度冲上峰值,焊料从膏状化为液态,在表面张力的牵引下收拢成饱满的焊点。最后的冷却区决定晶粒结构——降温过快焊点发脆,过慢则金属间化合物过度生长,同样埋下长期可靠性隐患。
这就是回流焊的底层逻辑:它不制造元件,但它决定元件能不能活下来。
今天,这套工艺正被推到前所未有的严苛境地。AI算力芯片的尺寸越来越大,热容量差异悬殊的元件挤在同一块板上,大芯片还没热透,小电阻已经濒临过热。汽车电子要求零下四十度到一百五十度的循环冲击下焊点不开裂,医疗电子容不得一颗锡珠的偏差。消费电子则继续施压:更薄、更密、更快换线。
于是,热风对流早已不是唯一答案。氮气气氛回流焊把氧含量压到百ppm级别,减少氧化渣,提升润湿性;真空汽相焊在密闭空间里实现无空洞焊接,热传递效率冲到300 W/m²K以上,专治大功率器件的散热焦虑。智能化控制系统开始接管炉温曲线,实时采集每块板的热响应数据,自动补偿批次差异——同一台炉子,今天跑手机板,明天跑服务器板,不用老师傅凭手感调参数。
国产设备也在改写格局。以劲拓股份为代表的本土厂商,回流焊出货量已居全球前列,市占率一度触及48%。从早年“够用就好”的性价比路线,到如今切入AI服务器大尺寸芯片翘曲控制、车载高可靠性焊接等高端场景,路径清晰:先把温控做稳,再把数据打通,最后让设备学会自己判断。
如果你正在选型回流焊设备,别只看温区数量和传送带宽度。问三个问题:热补偿响应有多快?换线时炉温稳定需要几分钟?数据能不能对接MES? 这三个答案,决定了你的产线是“能用”还是“好用”。
回流焊从不站在聚光灯下。它藏在每一块PCBA的背后,用一条看不见的温度曲线,托住整个电子工业的可靠性底线。选对它,焊点自己会说话。
 QQ客服
